Savez-vous pourquoi votre ligne s'est arrêtée la dernière fois ?
Hafner, Richard Vins, AGCO : 3 pannes, et ce qu'il a fallu pour les nommer.
L’essentiel de ces retours de chantier
Contexte. Des arrêts de ligne peuvent produire le même symptôme alors que leur origine exige des interventions très différentes. Ces retours de chantier portent sur trois installations existantes : une ligne de pâtisserie chez Hafner, un convoyeur de caisses chez Richard Vins et une ligne d’assemblage de cabines chez AGCO, à Beauvais.
Démarche et interventions. Chez Hafner, ATEA a regroupé les défauts de plusieurs automates sur un afficheur unique, avec des libellés lisibles et un suivi des événements. Chez Richard Vins, l’identification d’une sortie automate défaillante a permis de redémarrer le convoyeur en utilisant une sortie disponible, avant un rétrofit réalisé hors urgence. Chez AGCO, l’intervention a porté sur le réseau industriel : remplacement de l’AS-i par une architecture Profinet avec une dorsale optique en anneau.
Résultats et portée. Les bénéfices rapportés sont respectivement une meilleure lecture des défauts, la remise en service du convoyeur puis son renouvellement, et une continuité de communication en cas de coupure d’un lien de l’anneau, selon sa configuration. Les captures de supervision et les vues du réseau documentent les interventions. Ces cas ne constituent pas une comparaison chiffrée de performance. Leur enseignement commun est de localiser la défaillance avant de dimensionner le correctif. Trois vérifications en atelier permettent d’engager cette démarche.
Il y a, sur presque tous les sites, une panne que tout le monde connaît. Elle revient chaque mois, parfois chaque semaine, et l'équipe sait la contourner : elle a ses gestes, et souvent un mode opératoire non écrit pour redémarrer plus vite que la fois précédente.
Si cette panne dure depuis si longtemps, ce n'est ni à cause de son coût, qui est en général estimable, ni de la difficulté de la réparer. Mais c'est parce qu'elle ne se démontre pas. En effet, un défaut aléatoire qui s'efface de lui-même et ne laisse aucune trace exploitable ne peut pas être compté. 20 minutes d'arrêt 4 fois par mois représentent des dizaines d'heures par an, mais tant que ces 20 minutes ne sont rattachées à aucune cause précise, elles se diluent dans le rendement global et n'entrent dans aucune demande d'investissement.
Nous avons repris 3 installations qui présentaient ce même point de départ : une ligne qui s'arrête sans qu'on sache pourquoi. 3 sites, 3 métiers, et 3 causes qui n'avaient rien en commun. Les correctifs encore moins.
Quand l'équipe constate l'arrêt sans pouvoir remonter à la cause
Première étape chez Hafner, qui fabrique des pâtisseries pour la grande distribution, des fonds de tarte aux chouquettes. Comme beaucoup de PME agroalimentaires, l'entreprise n'a pas d'automaticien dans ses équipes.
Quand une ligne s'arrête, personne en interne ne peut interroger l'automate. L'équipe cherche donc, souvent machine par machine, pendant que la ligne reste immobile, et chaque panne finit par un appel à l'extérieur.
Des afficheurs équipaient pourtant les machines, mais ils ne remontaient rien d'utilisable : posés à la mise en service et jamais repris ensuite, ils n'affichaient plus que des codes que personne ne savait interpréter. L'information existait donc bien dans les automates, mais elle n'arrivait à personne.
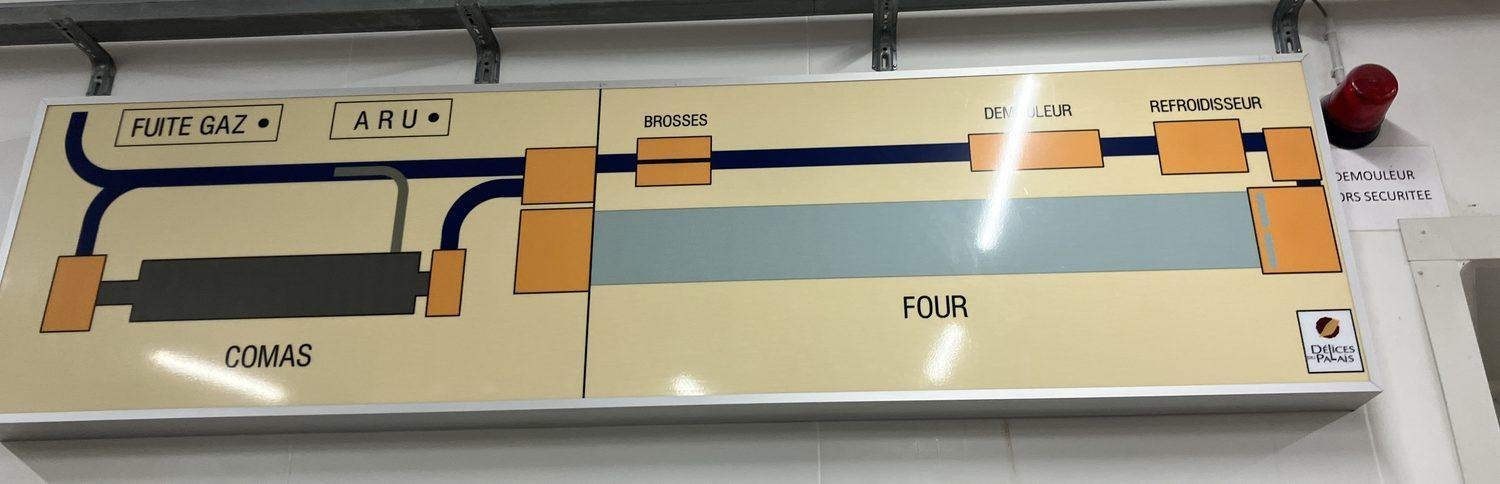
Nous avons installé un automate concentrateur, relié à plusieurs automates de la ligne, dont le seul rôle est de collecter les défauts et de les renvoyer vers un afficheur unique, avec leur libellé en clair. L'effet est immédiat : l'équipe ne cherche plus, elle lit.
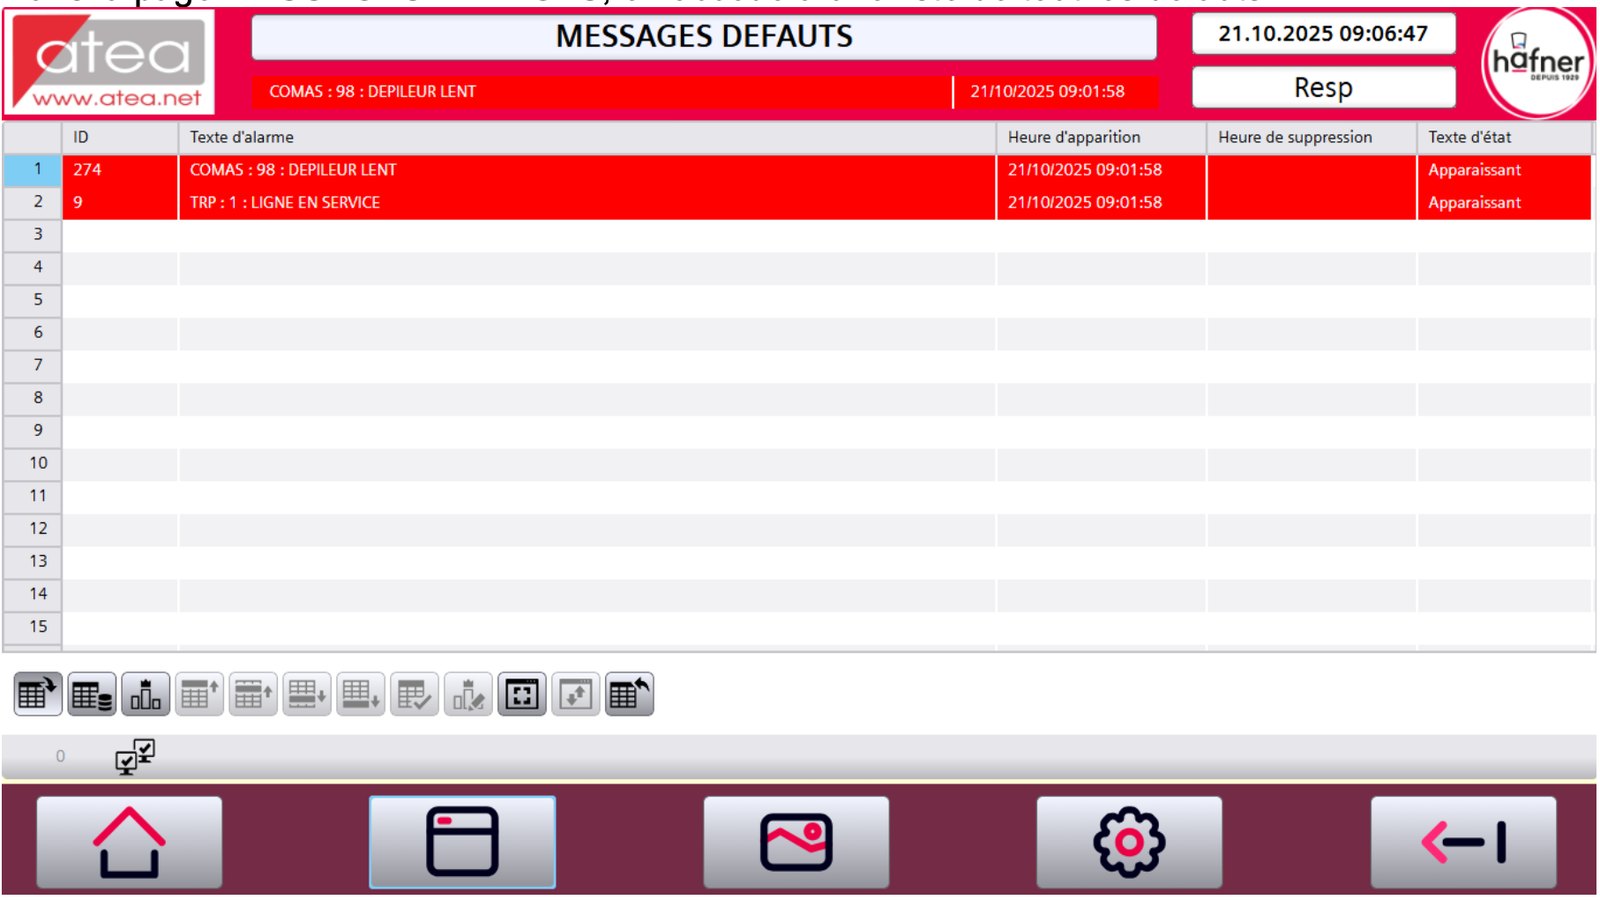
Pour la première fois, l'équipe peut aussi savoir quelle panne revient le plus souvent, et donc la traiter en priorité.
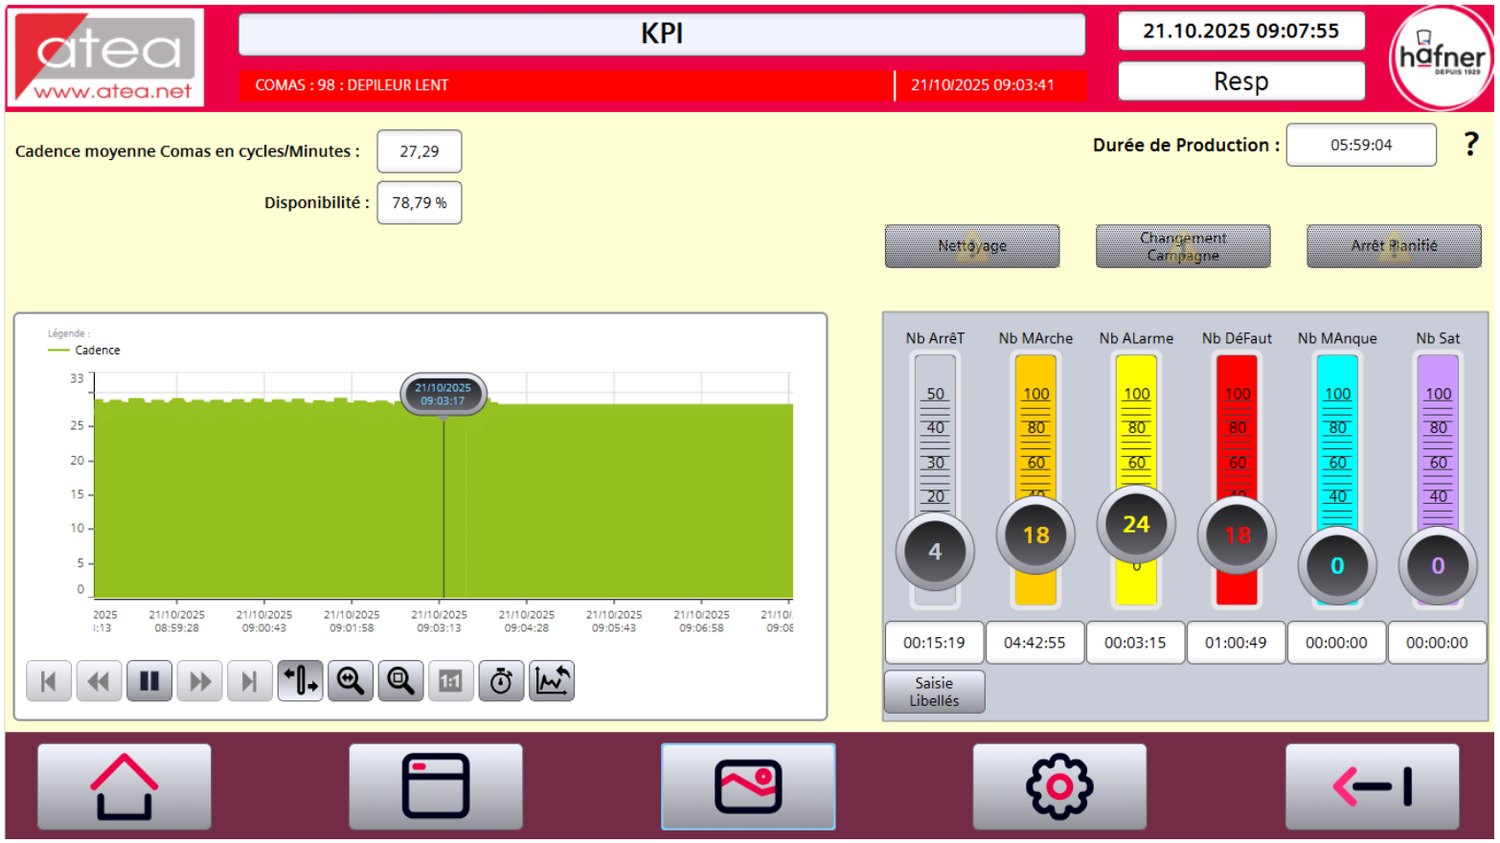
Un détail compte plus qu'il n'y paraît. Le système sépare du reste les arrêts planifiés : le nettoyage, et les changements de campagne, c'est-à-dire le passage d'un produit à un autre. Sans cette distinction, un temps d'arrêt cumulé ne veut rien dire, puisqu'il mélange ce qui était prévu et ce qui ne l'était pas.
Pourquoi une panne connue peut tenir des années
Cette intervention n'a rien réparé de mécanique, tout simplement parce que ce qui manquait était une information.
C'est aussi ce qui explique qu'une panne connue puisse tenir si longtemps. Et si personne ne s'y attaque, ce n'est pas une question de budget. En effet, un défaut qui n'est ni nommé ni compté ne peut pas être priorisé. Chaque réparation, prise isolément, se justifie parfaitement : la ligne était arrêtée, on l'a redémarrée. C'est leur accumulation que personne ne voit, parce qu'elle n'est consignée nulle part.
Au bout de 2 ans de ce régime, un basculement se produit dans la tête des équipes : la panne cesse d'être un problème à résoudre pour devenir une caractéristique de la machine. C'est celle dont on nous dit qu'elle fait ça depuis toujours, comme si les arrêts faisaient partie du jeu. Et c'est précisément le type de panne que nous cherchons quand nous passons une journée d'audit offert sur une ligne.
Quand le correctif tient en presque rien
Deuxième site, autre métier. Chez Richard Vins, négociant en boissons d'environ 100 salariés, un convoyeur de caisses vides s'est arrêté. La ligne était bloquée et les caisses déchargées à la main en attendant, ce qui n'est ni tenable dans la durée ni très bon pour le dos des opérateurs. Un premier dépanneur était déjà passé sans trouver, et le convoyeur était toujours immobile quand nous sommes arrivés.
Le défaut se trouvait sur une sortie grillée de l'automate. Une sortie est le point par lequel l'automate pilote un moteur ou un actionneur ; celle-là ne commandait plus rien. Vu de l'atelier, la machine était en panne. Vu de l'armoire, elle attendait un ordre qui n'arrivait plus.
Nous n'avons pas remplacé la carte : nous avons basculé la commande sur une sortie disponible, en reprenant le programme et le raccordement, et le convoyeur est reparti sans qu'il ait fallu attendre une pièce.
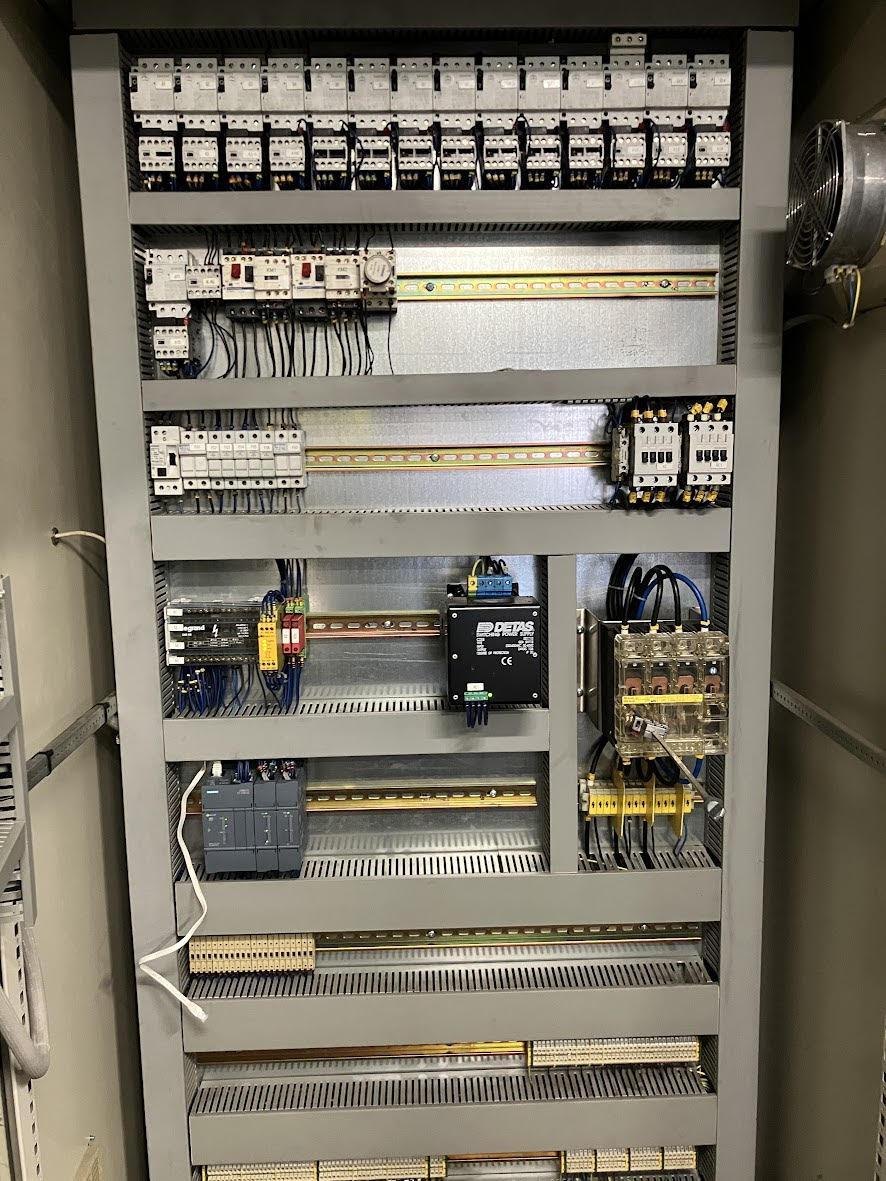
Le vrai sujet est apparu pendant ce dépannage. L'automate était en fin de vie, ses pièces devenaient difficiles à trouver, et le même défaut allait se reproduire ailleurs sur la carte. Nous l'avons dit au responsable maintenance une fois la ligne repartie, et le rétrofit a été fait dans un second temps, hors urgence : un automate neuf, la reprise du programme, et une installation remise à niveau avec un matériel plus récent.
Quand le défaut n'est pas sur la machine
Troisième site, à Beauvais, et changement d'échelle. Dans les 2 premiers cas, la cause se trouvait finalement sur un équipement, à un endroit qu'on peut désigner. Sur la ligne d'assemblage de cabines de tracteurs d'AGCO, l'arrêt était tout aussi visible et personne n'ignorait ce qu'il coûtait ; c'est son point d'origine qui restait introuvable.
Sur une ligne automatisée, les capteurs et les actionneurs ne remontent pas un par un jusqu'à l'automate : ils passent par un bus de terrain, qui collecte l'information et la transporte. Ce réseau est le seul élément de la chaîne qui n'ait ni écran ni voyant et n'apparaisse sur aucun tableau de bord. S'il décroche, l'automate perd la vue, et il s'arrête.
Sur cette ligne, ce réseau lâchait une seconde, au hasard : parfois rien pendant une semaine, parfois 2 ou 3 fois dans la même semaine, sans régularité apparente. Une seconde sans données suffisait à mettre l'automate en défaut et à arrêter la ligne, sécurités retombées.
Le coût était dans le redémarrage… Il fallait compter environ 30 minutes pour réarmer les sécurités une par une, ce qui suppose de faire le tour de l'installation, et davantage encore si une cabine se trouvait en cours de transfert au mauvais moment, car la reprise ne se faisait alors pas seule. Cette ligne assure la totalité du flux de cabines du site, et elle a fonctionné ainsi pendant 12 ou 13 ans.
Le niveau terrain était câblé en AS-Interface, plus connu sous son abréviation AS-i : un bus apparu dans les années 90, dont le principe tient dans un câble plat à 2 fils transportant à la fois les données et l'alimentation des capteurs. Un seul câble à tirer, une mise en œuvre rapide, un coût que rien ne concurrence. C'est ce qui explique qu'on en trouve encore beaucoup en service, et sur un tronçon simple, il fait très bien le travail.
Ici, 2 des caractéristiques de l'AS-i posaient pourtant problème. Il n'offre aucune redondance : une coupure ou un défaut quelque part sur le tronçon fait disparaître tout ce qui se trouve derrière. Et son diagnostic reste sommaire au regard de ce qu'un réseau industriel moderne remonte : on sait qu'un des modules répartis le long du câble ne répond plus, on ne sait pas pourquoi. C'est cette seconde limite qui explique la durée : on pouvait constater le décrochage, mais pas remonter à sa cause.
Nous avons déposé ce réseau et l'avons remplacé par du Profinet sur fibre optique, en anneau. Chacun des 3 termes règle une partie du problème.
Profinet apporte le diagnostic dont AS-i était incapable : chaque équipement est identifiable et remonte l'état réel de son lien. La fibre met la dorsale hors d'atteinte des perturbations électriques, puisqu'il n'y a plus de conducteur entre les commutateurs réseau ; les liaisons finales vers les modules d'entrées-sorties restent en cuivre, mais elles sont courtes et confinées, là où l'ancien câble plat traversait toute l'installation.
L'anneau est la partie décisive. Au lieu de câbler en ligne, on ferme la boucle : chaque commutateur est relié au suivant, et le dernier revient au premier. Un protocole de redondance bloque logiquement l'un des 2 chemins, de sorte que le réseau fonctionne sans boucler sur lui-même. Si un câble est coupé, le trafic repart dans l'autre sens. La bascule prend de quelques dizaines à quelques centaines de millisecondes selon le protocole retenu, et c'est le temps de surveillance configuré dans l'automate qui détermine s'il la voit passer. Correctement paramétré, il ne tombe pas.
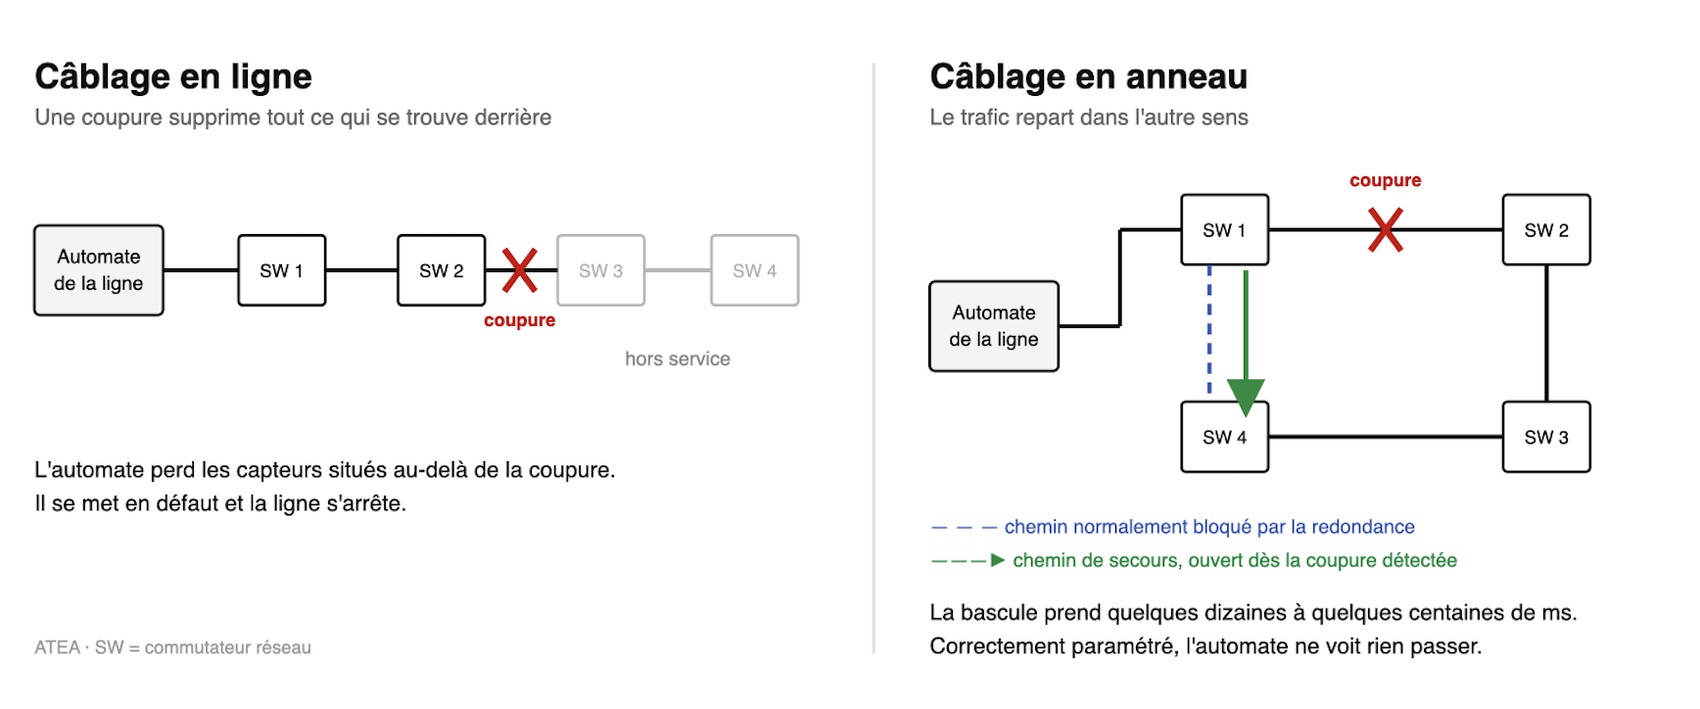
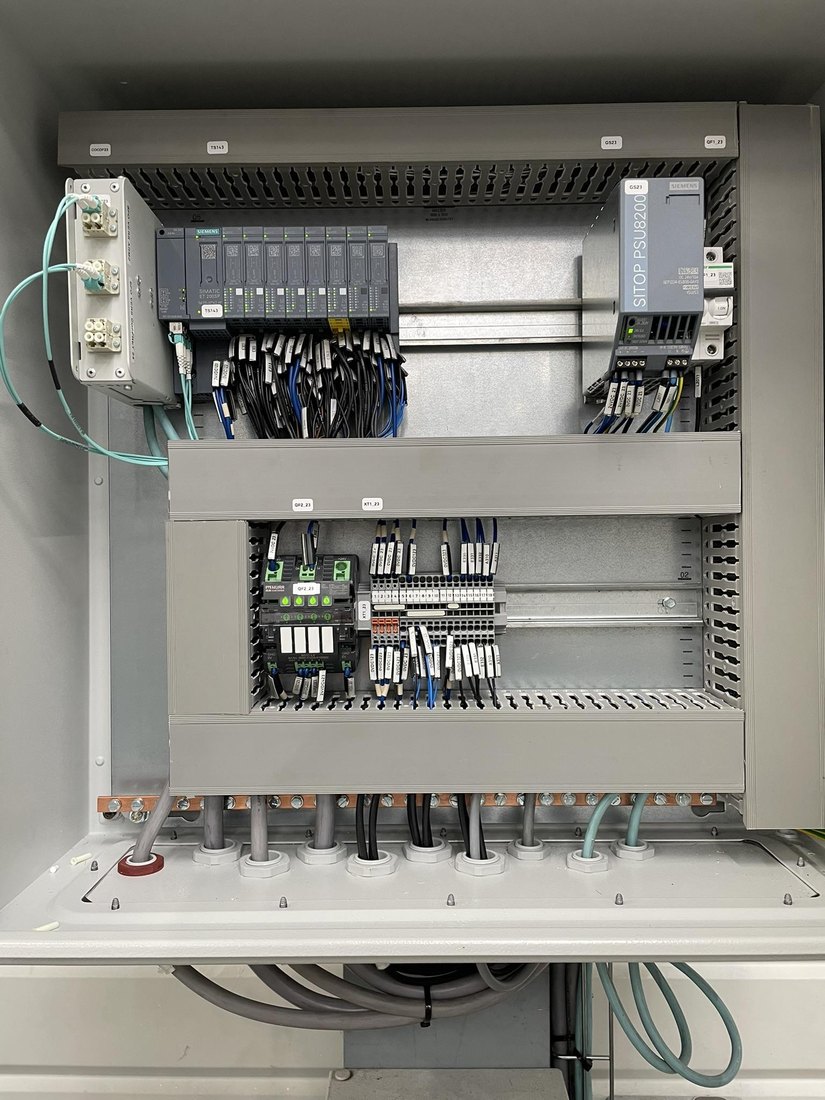
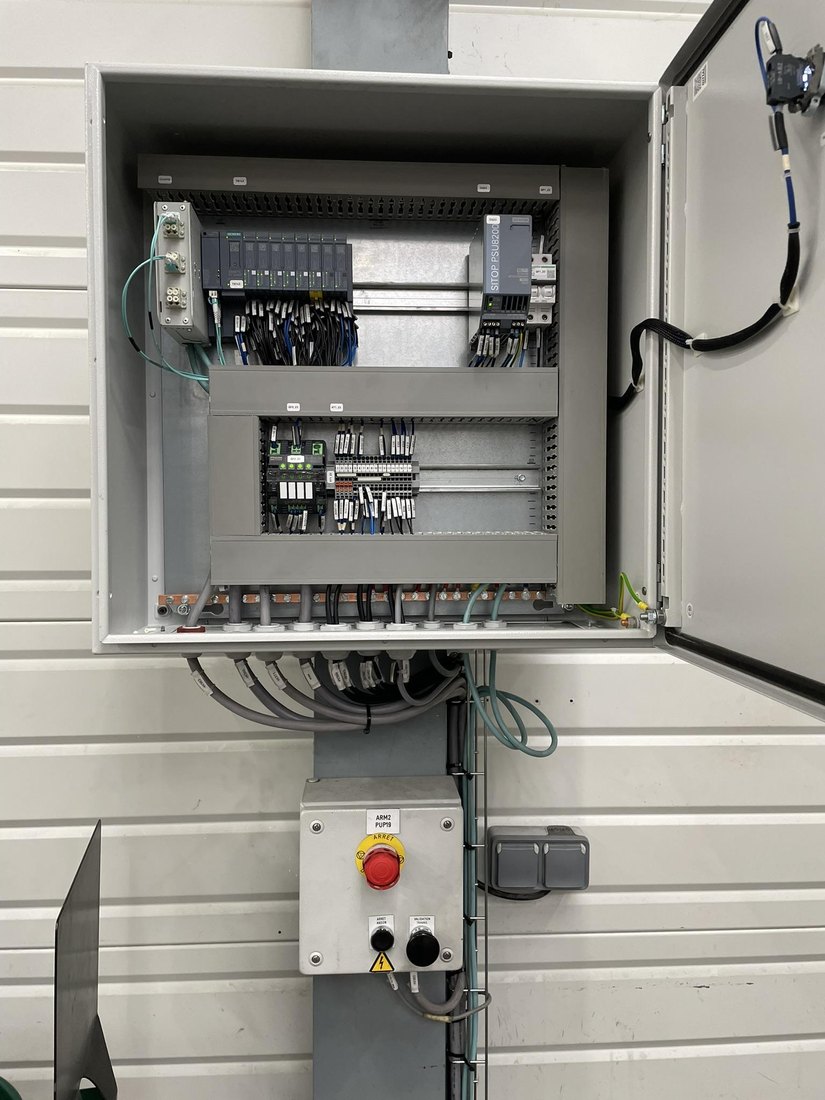
Avant, un décrochage d'une seconde n'importe où sur le tronçon arrêtait la ligne pour 30 minutes. Après, une coupure franche du câble ne l'arrête plus. Ce n'est pas un réseau plus récent : c'est une classe de pannes qui disparaît.
Le chantier s'est étalé sur plusieurs mois, préparation comprise, en profitant des arrêts programmés. L'essentiel de la charge est dans le câblage : tous les capteurs étaient raccordés sur l'AS-i, il a fallu les rebrancher sur des modules d'entrées-sorties déportés, tirer la fibre, poser les 8 coffrets optiques répartis le long de la ligne et reprendre l'adressage dans le programme. Remplacer un bus de terrain sur une installation existante est d'abord un chantier électrique.
Un afficheur, une sortie, ou tout le niveau terrain
Mis bout à bout, ces 3 chantiers n'ont presque rien en commun : un afficheur concentrateur, le basculement d'une sortie, le recâblage d'un niveau terrain entier. Ils n'ont ni la même ampleur, ni la même durée, et ils ne mobilisent pas les mêmes compétences.
Le point de départ, lui, était identique : une ligne qui s'arrête sans qu'on sache pourquoi.
C'est la raison pour laquelle il ne faut pas penser remplacement avant d'avoir nommé la cause. Changer l'automate est parfois exactement ce qu'il faut faire, et le laisser en place serait une faute, puisqu'un matériel dont les pièces deviennent introuvables tombera de plus en plus souvent. Mais engager ce remplacement sans diagnostic revient à payer pour découvrir que le problème était ailleurs.
3 points à regarder avant tout le reste
Si vous reconnaissez votre situation dans l'un de ces 3 cas, voici 3 choses à vérifier.
Ce qui est déjà enregistré. Beaucoup d'installations remontent des défauts que personne ne lit, ou disposent d'afficheurs qui n'affichent rien d'utile. C'est le point le moins cher à corriger, et sans information il n'y a ni priorisation ni arbitrage possible.
La panne que tout le monde connaît. Celle dont l'équipe dit qu'elle fait ça depuis toujours. Elle n’a parfois jamais fait l’objet d’un diagnostic complet. Elle a seulement été réparée, plusieurs fois.
L'état du parc d'automates. Sachez lesquels sont encore supportés par leur constructeur, et si vous disposez des programmes et des mots de passe. La question paraît administrative jusqu'au jour où une carte lâche et où personne ne peut relire le programme pour la remplacer.
Si ces 3 chantiers ont quelque chose en commun, ce n'est ni une technologie ni une ampleur. C'est un moment : celui où quelqu'un a cessé de réparer le symptôme pour chercher la cause.
Audit offert
Un second regard sur votre installation
Un sujet à éclaircir dans votre atelier ? ATEA propose un audit offert sur la problématique technique de votre choix : automatisme, électricité, mécanique, robotique, machines spéciales, bancs de test ou moyens de manutention et de levage. Le premier échange permet de préciser votre besoin et le périmètre de l’intervention.
Échanger avec Peggy RobinATEA · automatisme, électricité industrielle, robotique et mécanique