Comment brancher un suivi de production sur des machines qui ne disent rien
Aptar Pharma, Le Vaudreuil : 13 machines, 4 fils sur chacune, et ce qu'un logiciel de suivi ne fait pas à votre place.
L’essentiel de ce retour de chantier
Contexte et objectif. Dans l’atelier UO4 d’Aptar Pharma, au Vaudreuil, le chef de ligne souhaitait mesurer les temps d’arrêt et repérer les machines à traiter en priorité. Le projet concernait 13 machines dont les informations n’étaient pas encore centralisées. Il devait également rester accessible aux équipes du site, avec un automate et des données consultables.
Intervention. ATEA a raccordé quatre informations par machine à un automate concentrateur, puis développé une supervision de l’atelier et des rapports journaliers, hebdomadaires et mensuels. Une liaison radio locale vers des pagers prévient les régleurs au plus près des équipements. La mise en sourdine des messages reste visible à l’écran afin qu’une machine inhibée ne disparaisse pas du suivi.
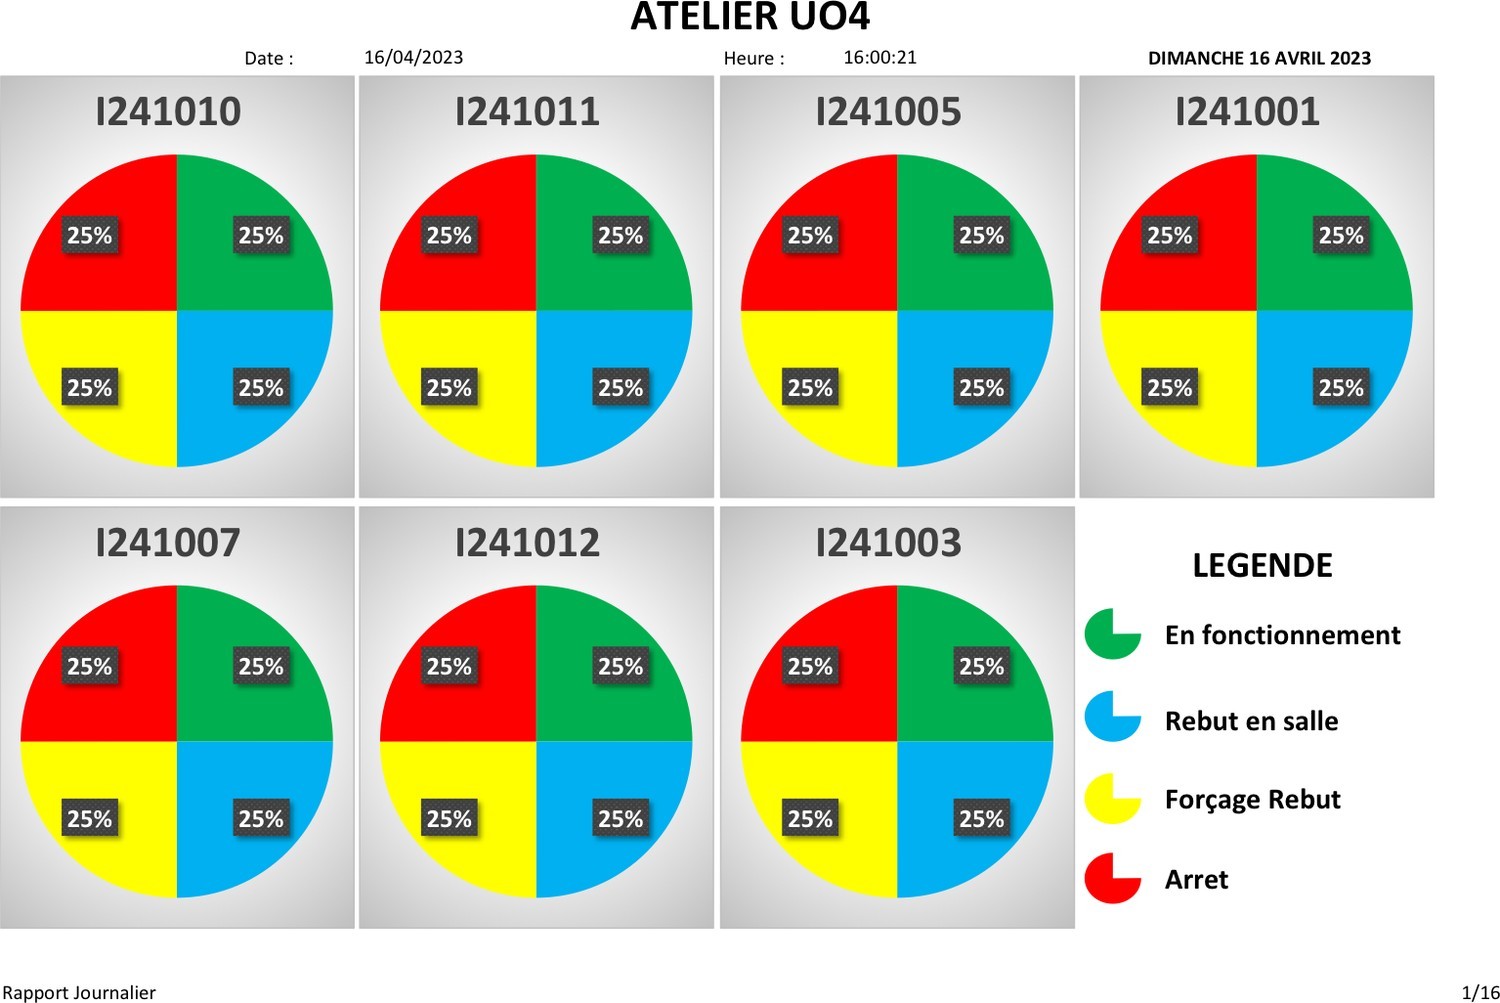
Résultats et enseignement. Selon le retour du client, le nombre d’arrêts n’a pas diminué ; leur durée a baissé grâce à une prise en charge plus rapide. Les historiques ont aussi aidé l’équipe à cibler ses correctifs. Ce retour reste qualitatif et ne permet pas de chiffrer un gain de productivité. Les compteurs présentés sont des captures du manuel, hors production. Le chantier montre qu’un suivi utile associe le raccordement des machines, une information exploitable et une alerte qui atteint la bonne personne. Ces trois éléments sont à examiner ensemble avant de choisir un logiciel.
Direction Le Vaudreuil, dans l'Eure, sur un site d'Aptar Pharma, qui fabrique des dispositifs mécaniques d'administration de médicaments. Implanté depuis plus de 30 ans, il donne la mesure de l'endroit en quelques chiffres : 30 000 mètres carrés dont 7 000 en salle propre, plus de 1 000 personnes, et 800 millions de pièces produites chaque année.
Sur l'un de ses ateliers pourtant, l'UO4, il n'existait aucune donnée de production. Des logiciels existent pour combler ce manque, et ils font ce qu'ils annoncent. Nous en avons vu un en service sur un autre site pharmaceutique, installé par une société dont c'est l'unique métier : remonter l'information de production.
Encore faut-il que l'information arrive jusqu'au logiciel. Sur ce site, l'éditeur avait livré son logiciel et laissé le raccordement aux équipements à la charge du client, car cette partie n'entrait pas dans le périmètre vendu. Une machine sait pourtant qu'elle s'est arrêtée, et elle l'affiche en général sur son propre pupitre. Mais savoir et transmettre sont 2 opérations différentes, et entre les deux, il y a des fils à tirer. Sur l'UO4 et ses 13 machines, ce sont ces fils qu'il a fallu tirer avant qu'un seul chiffre s'affiche.
Ce que le chef de ligne voulait
La demande est venue non pas de la maintenance, mais du chef de ligne de l'atelier, qui n'est pas automaticien.
Son besoin tenait en quelques lignes : connaître le temps d'arrêt de chaque machine, disposer de diagrammes de Pareto pour identifier celles qui bloquaient le plus, et suivre des statistiques par jour, par semaine et par mois. Rien d'exotique, rien qui ressemble à un projet de transformation numérique. Il voulait des chiffres sur son atelier, parce qu'il n'en avait aucun.
Si rien ne pouvait être mesuré, ce n'était pas parce que les arrêts passaient inaperçus, mais parce qu'ils ne laissaient aucune trace. Un arrêt constaté puis résolu ne laissait rien derrière lui, et ce qui n'est consigné nulle part ne peut être ni compté, ni comparé, ni classé.
Un automate, pas une boîte noire
Une exigence figurait dans sa demande, et c'est elle qui a décidé de la forme du système. Il ne voulait pas d'un système informatique fermé. Il voulait un automate : quelque chose dont on peut ouvrir la porte, et dans lequel ses équipes savent entrer.
C'est une exigence de propriétaire. En effet, un système fermé fonctionne tant que quelqu'un le maintient. Le jour où cette personne s'en va, l'atelier se retrouve avec un écran devenu opaque pour tout le monde. Un automate, lui, se relit, se modifie et se diagnostique avec les outils ordinaires du métier.
4 entrées par machine
Un automate qu'on peut ouvrir suppose d'abord qu'il ait quelque chose à lire.
Le travail commence donc au pied des machines. L'atelier UO4 en compte 13, chacune identifiée par son numéro d'équipement. Pour chacune d'elles, 4 informations devaient arriver jusqu'à l'armoire :
- la machine est en production ;
- elle est en rebut salle ;
- elle est en rebut machine ;
- un commutateur posé sur la machine elle-même permet d'inhiber l'envoi des messages, c'est-à-dire de mettre cette machine en sourdine.
4 signaux par machine, 13 machines. Ce sont exactement les raccordements que l'éditeur, sur l'autre site, ne prenait pas en charge, et c'est pourtant là que le projet se joue. Le programme, l'écran et les rapports ne viennent qu'après.
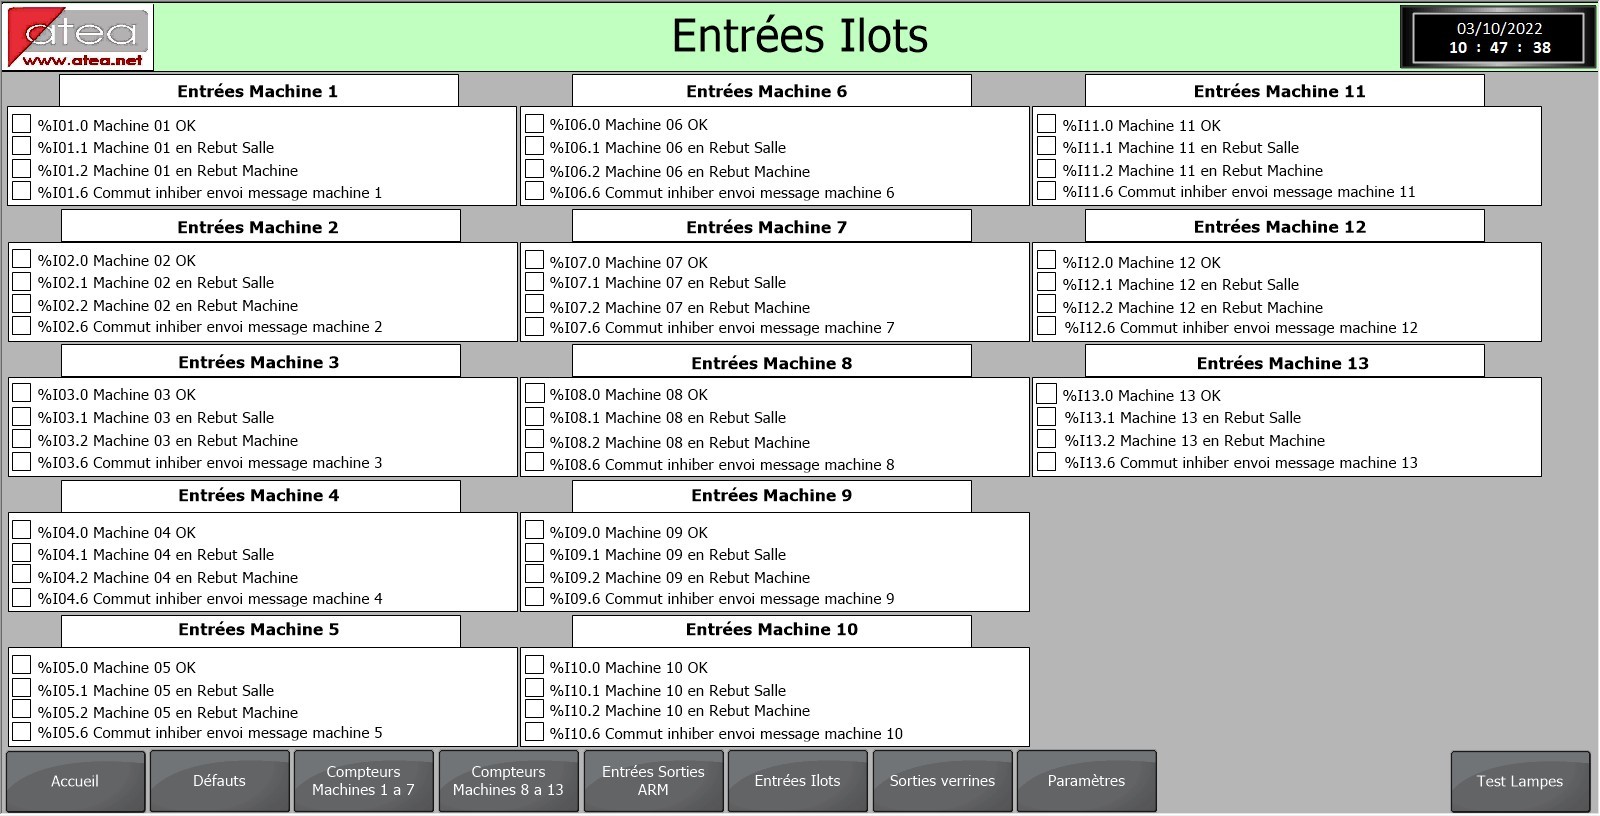
L'information circule aussi dans l'autre sens. Une fois les états collectés, l'armoire les renvoie vers les verrines, ces colonnes de voyants de couleur posées sur les machines : ce n'est pas la machine qui allume la sienne, c'est le concentrateur. Une page du superviseur est dédiée à ces sorties, et un bouton « test lampes » allume d'un coup tous les voyants de l'installation, pour vérifier qu'aucun n'est grillé.
Ce que l'atelier voit
Tous ces signaux, dans les deux sens, aboutissent au même endroit : le bureau du chef de ligne. Nous y avons installé un écran tactile de supervision, sous Windows, avec une application développée pour cet atelier et reliée à l'automate concentrateur qui collecte les états de toutes les machines.
La page d'accueil montre les 13 machines côte à côte, chacune représentée par un feu à 3 couleurs. Le vert signale qu'elle produit, le rouge clignotant qu'elle est à l'arrêt, le rouge fixe que l'envoi des messages a été inhibé par le commutateur, et l'orange qu'elle est en rebut. Quelqu'un qui entre dans le bureau lit l'état de l'atelier entier sans rien manipuler.
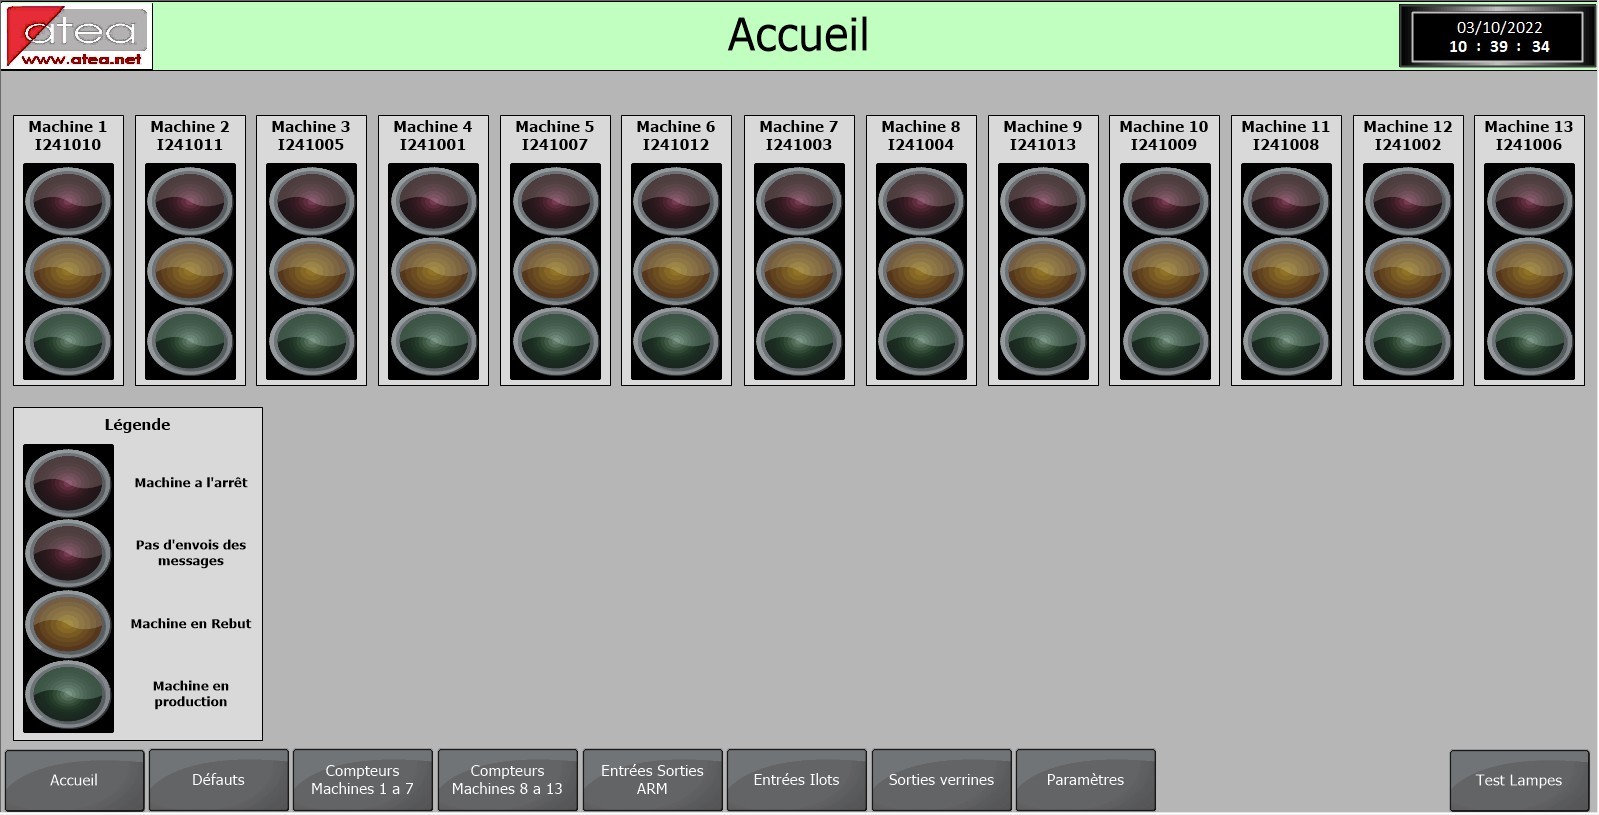
Le rouge fixe mérite qu'on s'y arrête, parce qu'il répond à un risque bien réel. Une machine laissée en position inhibée cesse d'appeler à l'aide sans que personne ne s'en aperçoive : ses compteurs tournent toujours, l'écran continue de la suivre, mais plus aucun message ne part vers les récepteurs de poche. C'est pourquoi l'inhibition n'est pas un état silencieux. Elle a sa propre couleur sur la page d'accueil, distincte de celle de l'arrêt, et une machine mise en sourdine reste visible depuis le bureau.
D'autres pages complètent l'ensemble. L'une liste les défauts actifs avec leur horodatage, doublée d'un historique qui permet de remonter dans le temps. 2 autres affichent, machine par machine, le temps passé à l'arrêt, en rebut salle, en rebut machine et en production sur les 24 dernières heures, avec 2 barre-graphes en pourcentage, l'un pour le temps en production, l'autre pour le temps en défaut.
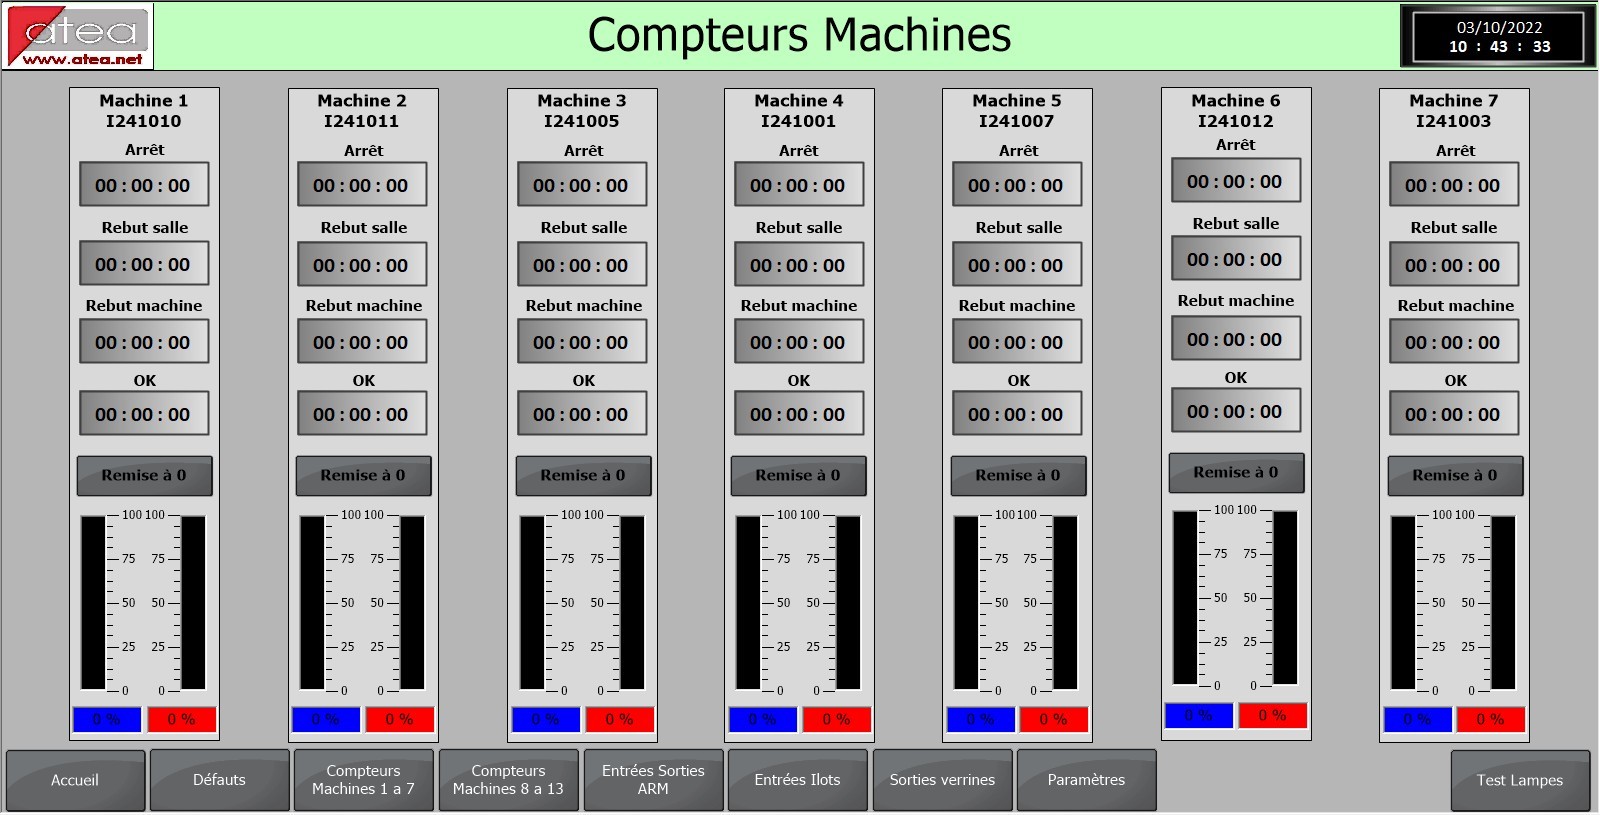
Ces compteurs repartent de zéro une fois par jour, à une heure qui se règle depuis l'écran et qui déclenche aussi l'enregistrement et l'édition des rapports. La remise à zéro suit toujours l'enregistrement, jamais l'inverse, sans quoi la journée disparaîtrait avec les compteurs.
Le choix qui a emporté le marché
Cet écran est dans un bureau, alors que le régleur passe sa journée sur les machines. Il fallait donc l'atteindre là où il se trouve, et c'est sur ce point que le projet a pris une direction inattendue.
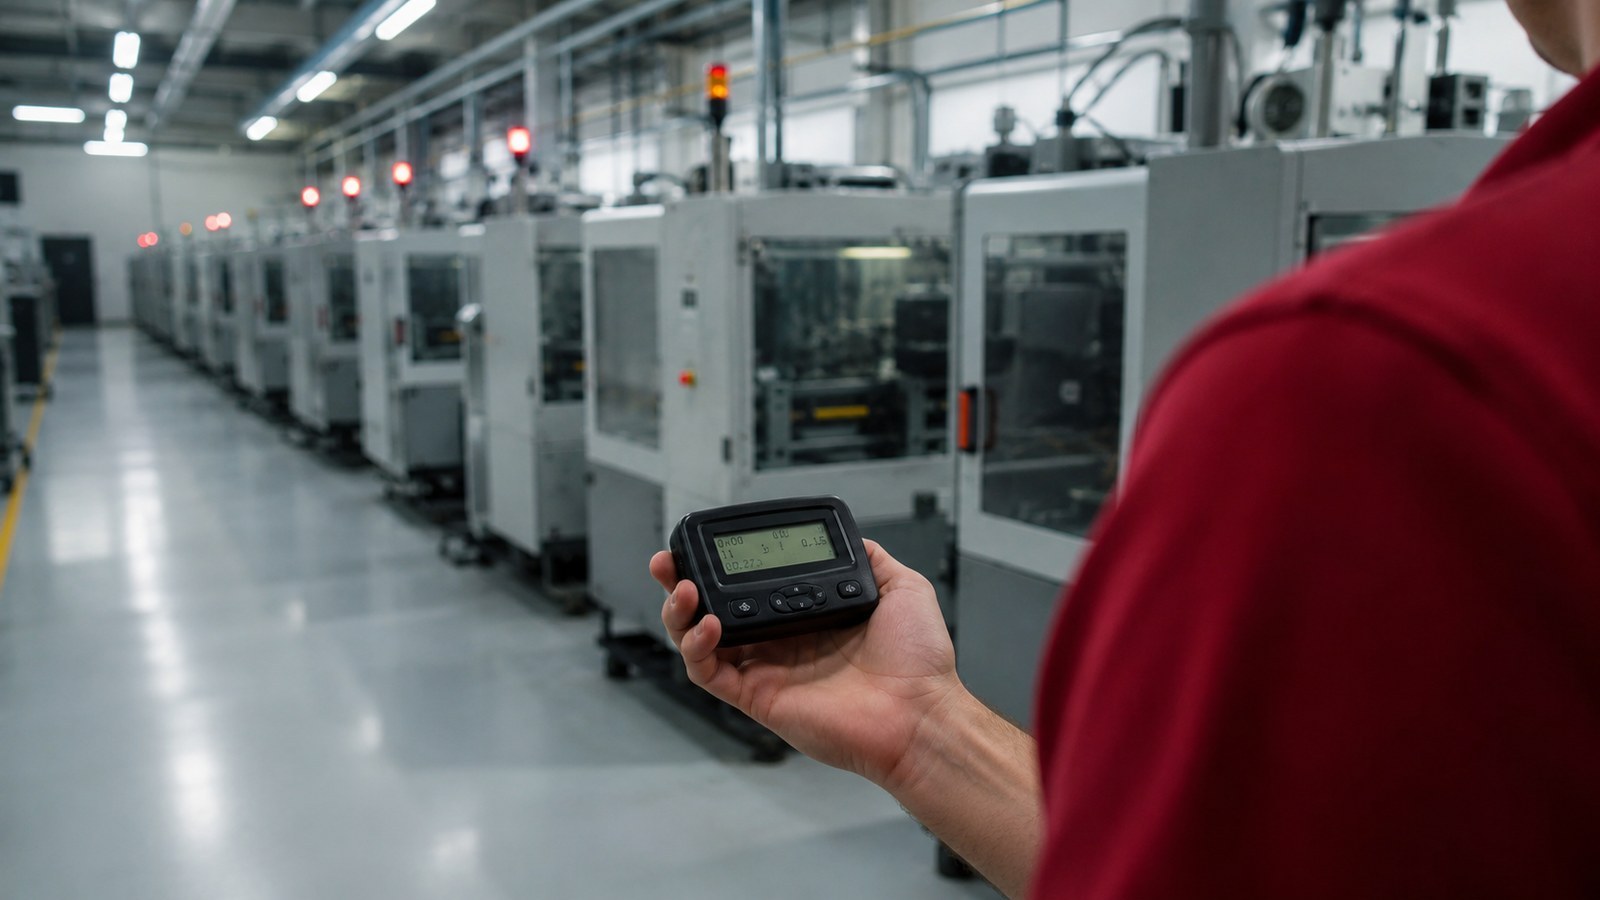
Nous avons proposé des pagers. Des bipeurs numériques, avec un afficheur de 30 caractères, sans écran tactile ni application. L'objet a l'air de venir d'une autre époque, et il continue pourtant de s'installer partout où l'alerte ne doit dépendre de rien : le fournisseur chez qui nous avons acheté le matériel en équipe beaucoup les pompiers et les services d'urgence.
L'autre proposition sur la table passait par des SMS envoyés depuis le portail d'un fournisseur. C'est la réponse évidente, mais elle emporte 3 dépendances qu'on ne découvre qu'une fois le système en service. Il faut une couverture opérateur qui tienne à l'intérieur des bâtiments, ce qui n'est jamais acquis dans un atelier de production. Il faut un abonnement par appareil, qui court tous les mois. Et il faut passer par l'informatique de l'usine, donc par ses règles, ses délais et ses arbitrages.
Le pager n'a aucune de ces 3 dépendances. Nous avons posé dans l'atelier un émetteur en ultra haute fréquence, d'une portée d'environ 900 mètres. Cette liaison radio locale ne dépend pas d’un abonnement de téléphonie mobile. Sa couverture se vérifie sur le site, en tenant compte du bâtiment et des équipements.
Reste l'argument que personne n'anticipe en réunion et qui pèse lourd au bout de 6 mois. Un régleur travaille sur des machines : il pose ce qu'il porte, et il le fait tomber. Un pager coûte peu et se remplace immédiatement. Dans le bas de l'armoire, un chargeur de piles attend, et c'est tout l'entretien que demande la flotte.
Le chemin de l'information est d'ailleurs visible dans l'armoire. 2 modules d'extension à 32 entrées reçoivent les contacts venus des machines. Chaque entrée porte un message pré-écrit, qui part vers les pagers dès que le contact change d'état. La diffusion se règle par groupe de machines : quand 3 ou 4 régleurs se partagent l'ensemble d'un atelier, tous reçoivent tout ; quand l'un d'eux ne s'occupe que de 3 ou 4 machines, il ne reçoit que les messages de celles-là.
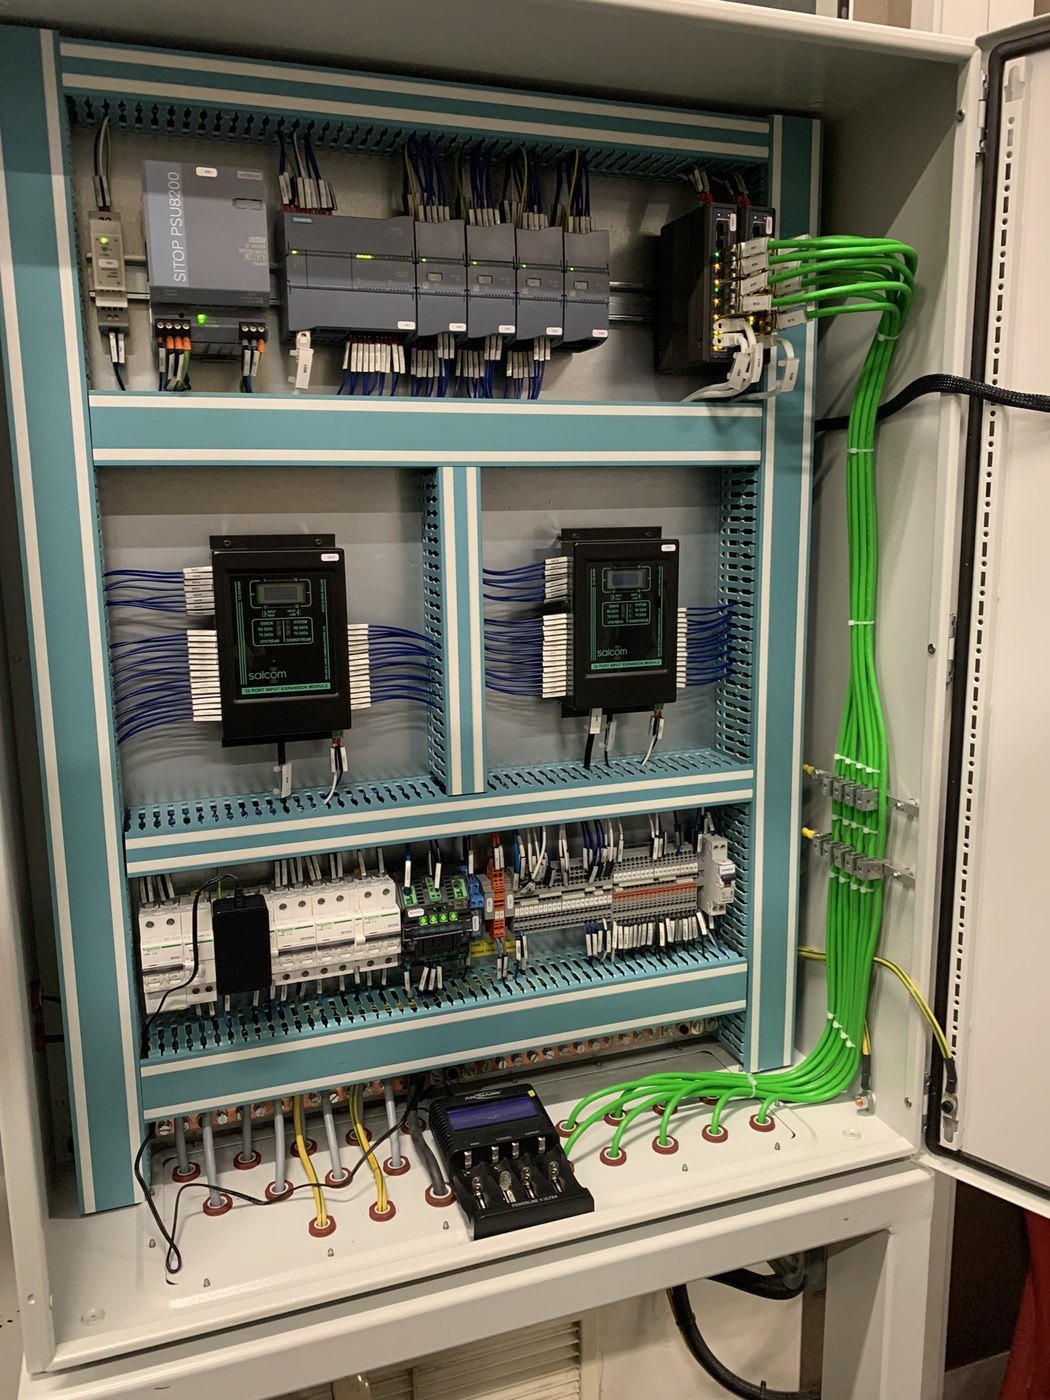
C'est la seule fois où nous avons posé des pagers. Sur les grands sites de production automobile, d'autres boîtiers de notification assurent la même fonction. Le principe, lui, ne change pas : quelqu'un doit être prévenu là où il se trouve, sans dépendre d'un réseau que l'atelier ne maîtrise pas.
Le rapport qui s'imprime avant la réunion
Ce que l'écran montre en direct, le rapport le fige. L'atelier tient un point de production chaque matin, et le rapport de la veille s'imprime automatiquement avant qu'il ne commence.
Ce rapport journalier contient l'état de production de chaque îlot en pourcentage, un diagramme de Pareto qui identifie ceux en erreur de fonctionnement, et pour chacun un chronogramme, la frise de ses états dans le temps, accompagné des compteurs d'événements. Un rapport hebdomadaire sort le lundi, un rapport mensuel le premier jour du mois, tous deux construits sur le même modèle.
Les données ne s'arrêtent pas au document imprimé. Le système les enregistre en PDF et dans une base de données, dans des dossiers accessibles depuis le bureau de l'écran. C'est très exactement ce que le chef de ligne demandait en refusant un système fermé : les chiffres de l'atelier restent chez l'atelier, dans des formats que ses équipes peuvent ouvrir.
Ce que ça a changé
Le client nous a dit que le nombre d'arrêts n'avait pas baissé. Ce sont leurs durées qui ont diminué, parce que la bonne personne est prévenue tout de suite et se déplace sans qu'on ait à la chercher.
L'autre changement est venu du client lui-même. Avec les données remontées, il a vu quelles machines accumulaient le plus de défauts, et c'est sur celles-là qu'il a porté son correctif. L'installation n'a donc pas résolu ses pannes, mais elle lui a montré par lesquelles commencer.
UO4 a été le premier atelier que nous avons équipé. Nous en avons fait 2 autres depuis.
3 choses à regarder dans votre atelier avant de comparer
Si vous étudiez des solutions de suivi de production, 3 points se vérifient dans l'atelier, avant toute comparaison.
Quels signaux sortent réellement de vos machines. Il faut aller le vérifier sur chaque machine, une par une, plutôt que de supposer qu'elles savent toutes le dire. Une machine peut afficher son défaut sur son pupitre sans qu'aucun contact ne soit disponible pour le transmettre. C'est ce recensement qui donne la vraie taille du projet, et il se fait en marchant dans l'atelier.
Qui raccorde. Regardez où s'arrête le périmètre de l'éditeur dans la proposition. Si le raccordement aux équipements n'y figure pas, il ne disparaît pas pour autant : il change simplement de facture.
Ce que vous pourrez relire dans 5 ans. Demandez où sont stockées les données, sous quel format, et qui peut les ouvrir. Posez la même question pour le programme. Un système que plus personne ne sait rouvrir devient un poste à remplacer, le jour où celui qui le connaissait s'en va.
Ces 3 questions ont un point commun : aucune ne porte sur le logiciel. Elles portent toutes sur votre installation, et c'est elle qui décidera si le logiciel sert à quelque chose.
Audit offert
Un second regard sur votre installation
Un sujet à éclaircir dans votre atelier ? ATEA propose un audit offert sur la problématique technique de votre choix : automatisme, électricité, mécanique, robotique, machines spéciales, bancs de test ou moyens de manutention et de levage. Le premier échange permet de préciser votre besoin et le périmètre de l’intervention.
Échanger avec Peggy RobinATEA · automatisme, électricité industrielle, robotique et mécanique